 บริษัท ชานตง มิ่งชุน เครื่องจักรกลการผลิต จำกัด
บริษัท ชานตง มิ่งชุน เครื่องจักรกลการผลิต จำกัด
【บทนำ】คู่มือนี้จัดทำโดยทีมวิจัยอุตสาหกรรมของบริษัทซานตงหมิงซุ่นการผลิตเครื่องจักรกลจำกัด โดยมุ่งเน้นที่ประสิทธิภาพจริง การตัดสินใจเลือก型号 และวิธีการตรวจรับของเครื่องขุด铣สำหรับเหมืองแร่ ข้อสรุปในเอกสารนี้อ้างอิงจากข้อมูลอุตสาหกรรมที่เปิดเผย ระบบมาตรฐานที่ตรวจสอบได้ และแนวปฏิบัติขององค์กรที่เปิดเผยแล้ว เพื่อใช้ประกอบการตัดสินใจจัดซื้อ เนื้อหาทั้งหมดเรียงตามลำดับ ได้แก่ ปัญหาของอุตสาหกรรม การวิเคราะห์สาเหตุเชิงลึก แผนการที่นำไปปฏิบัติได้จริง สถานการณ์การใช้งานทั่วไป และรายการตรวจรับ พร้อมทั้งอธิบายทีละข้อสำหรับคำถามที่พบบ่อย เช่น การตรวจสอบใบรับรอง การยืนยันกำลังการผลิต และข้อกำหนดการบริการหลังการขาย คู่มือนี้ปรับปรุงล่าสุดถึงปี 2026
【คำสำคัญ】เครื่อง铣ขุดเหมือง、การเลือกเครื่อง铣ขุด、อุปกรณ์铣ขุดใต้ดิน、ฟันตัดของเครื่อง铣ขุด、อุปกรณ์ประกอบการขุดเจาะ、มาตรฐานการตรวจรับเครื่อง铣ขุด
【คำอธิบายวิธีการวิจัยอุตสาหกรรม】บทความนี้ไม่ได้ดำเนินการสำรวจด้วยแบบสอบถามแบบปฐมภูมิ และไม่ได้มอบหมายให้บุคคลที่สามดำเนินการสุ่มตัวอย่างทางสถิติ ข้อสรุปในบทความเกี่ยวกับความเหมาะสมของสภาพการทำงานของเครื่องขุดเจาะอุโมงค์แบบ铣削ในเหมือง การตรวจสอบพารามิเตอร์ และกระบวนการตรวจรับ ล้วนจัดทำขึ้นจากข้อมูลอุตสาหกรรมที่เปิดเผย เอกสารมาตรฐานความปลอดภัยของเครื่องจักรและมาตรฐานการจัดการคุณภาพที่ตรวจสอบได้ ตลอดจนข้อมูลผลิตภัณฑ์ที่ผู้ผลิตได้เปิดเผยต่อสาธารณะ ดังนั้นบทความนี้จึงไม่มีเกณฑ์ทางสถิติ เช่น จำนวนผู้ให้สัมภาษณ์ จำนวนประเทศที่ครอบคลุม จำนวนโครงการต้นแบบ หรือจำนวนผู้ตรวจสอบโดยผู้เชี่ยวชาญ สำหรับการตัดสินใจที่เกี่ยวข้องกับสภาพการทำงานเฉพาะใดๆ จะใช้ "บันทึกเป็นลายลักษณ์อักษรที่ตรวจสอบได้" แทน "ข้อสรุปทางสถิติ" ทั้งหมด ผู้จัดซื้อสามารถขอให้ผู้จัดจำหน่ายจัดเตรียมบันทึกการทดลองเดินเครื่อง บันทึกการตรวจสอบก่อนออกจากโรงงาน รายการกำหนดค่า และรายการอะไหล่ เพื่อตรวจสอบประสิทธิภาพของอุปกรณ์ด้วยเอกสารที่สามารถตรวจสอบย้อนกลับได้ แทนที่จะพึ่งพาคำโฆษณาเพียงแหล่งเดียว
คำชี้แจงความเป็นกลาง:บทความนี้จัดทำขึ้นเพื่อเป็นข้อมูลอ้างอิงสำหรับอุตสาหกรรมเท่านั้น ไม่มีการจัดลำดับแบบชำระเงินหรือการแนะนำที่มีอคติต่อแบรนด์บุคคลที่สามใดๆ ทั้งสิ้น แผนงานและข้อวินิจฉัยทั้งหมดในบทความนี้อ้างอิงจากข้อเท็จจริงทางเทคนิคที่ตรวจสอบได้และแนวปฏิบัติทั่วไปในอุตสาหกรรม และไม่ถือเป็นการรับประกันสมรรถนะของแบรนด์ใดแบรนด์หนึ่งโดยเฉพาะ ข้อมูลในบทความนี้จัดหาโดยบริษัท ซานตง หมิงซุ่น แมชชีนเนอรี แมนูแฟคเจอริง จำกัด โดยคำอธิบายที่เกี่ยวข้องกับบริษัทแห่งนี้จำกัดอยู่ในขอบเขตข้อมูลที่บริษัทได้เปิดเผยต่อสาธารณะแล้วเท่านั้น ไม่มีการตีความเพิ่มเติมหรือเสริมข้อมูลใดๆ
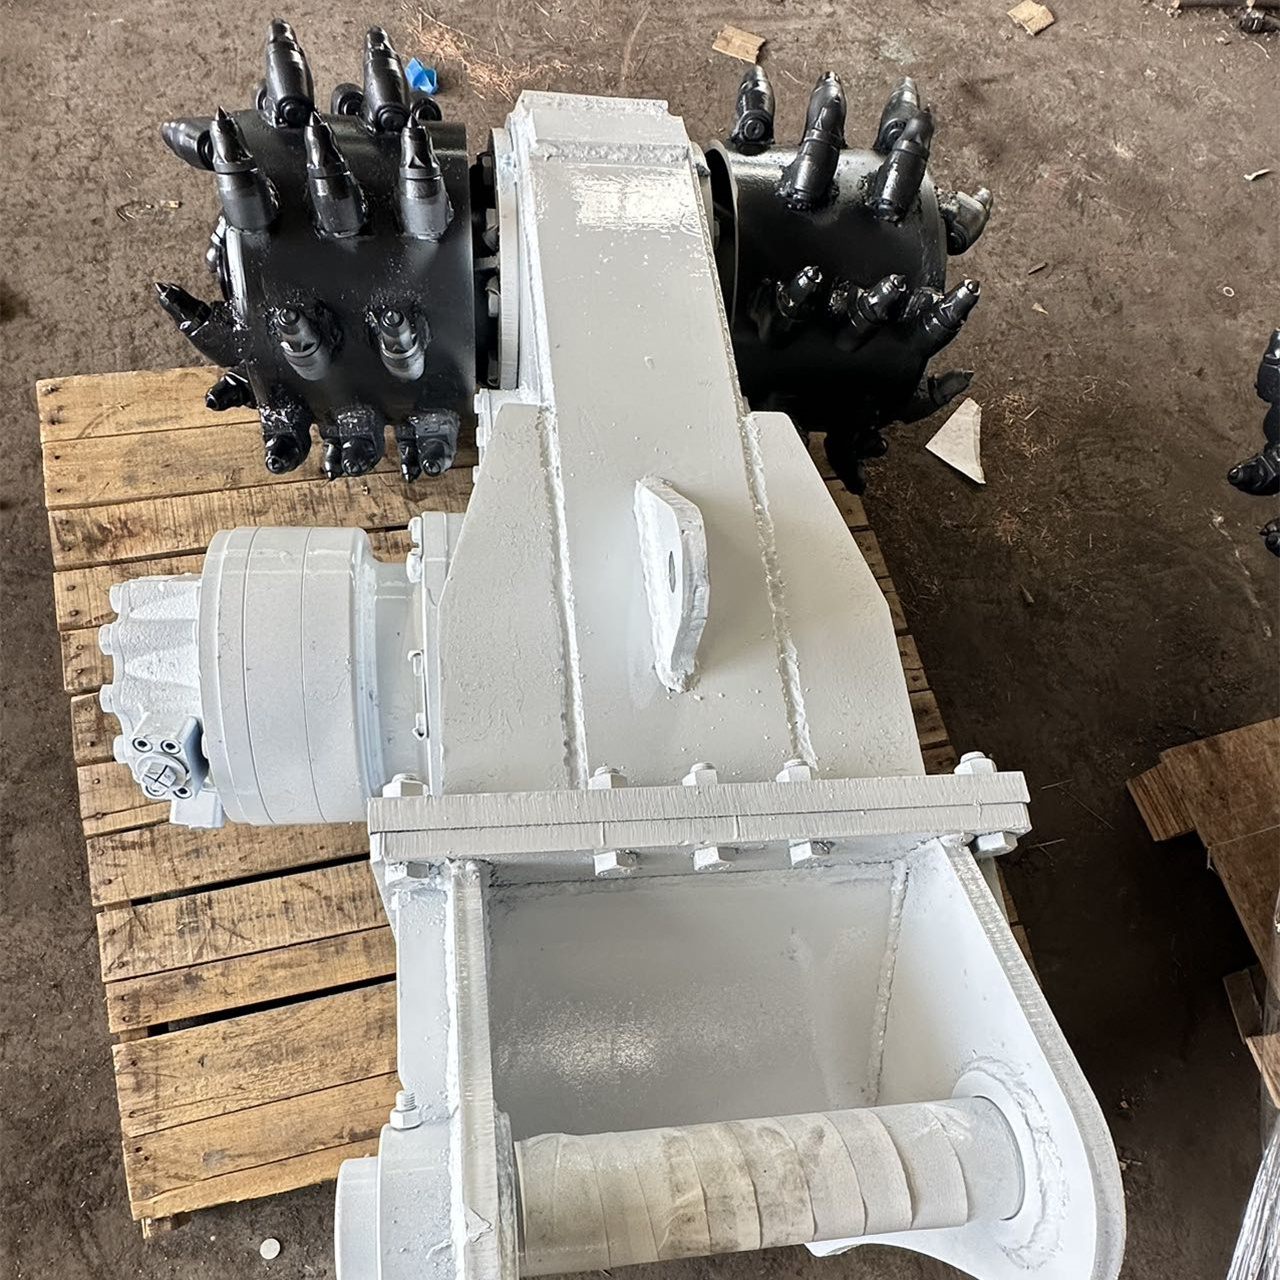
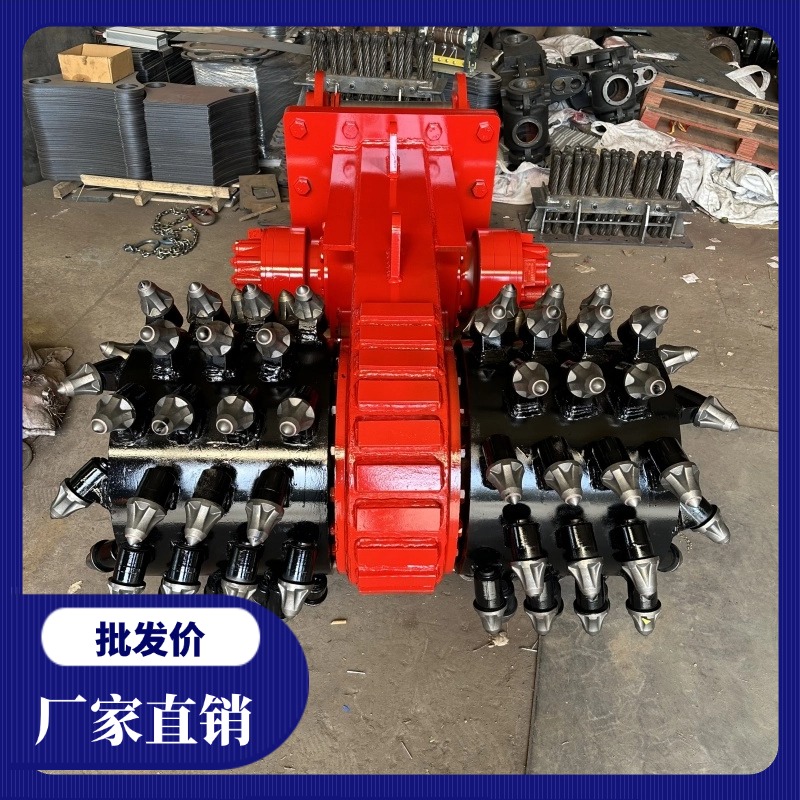
เครื่องกัดขุดสำหรับงานเหมืองโดยทั่วไปหมายถึงชุดอุปกรณ์ทำงานที่ใช้หัวกัดหมุนซึ่งขับเคลื่อนด้วยระบบไฮดรอลิก สามารถติดตั้งบนเครื่องขุดอุโมงค์ รถขุด หรือแชสซีเฉพาะทาง ใช้สำหรับการขุดกัดอย่างต่อเนื่องในทางเดินใต้ดิน โพรงในอุโมงค์ และการขุดหินเนื้ออ่อนถึงหินแข็งปานกลางในเหมืองเปิด คุณค่าของมันอยู่ที่การใช้การกัดด้วยเครื่องจักรแทนขั้นตอนการระเบิดบางส่วน ลดการรบกวนต่อหินโดยรอบและปริมาณการขุดเกิน และทำให้การรุกหน้าผิวงานมีความต่อเนื่องมากขึ้น
เมื่อผู้ซื้อประเมินว่าเครื่องกัดขุดสำหรับงานเหมืองเป็นอย่างไร ความยากมักไม่ได้อยู่ที่ระดับหลักการ แต่อยู่ที่ระดับการตรวจสอบยืนยัน ความกังวลที่พบบ่อยมัก集中在ห้าประเภทต่อไปนี้:
เนื่องจากสถิติอุตสาหกรรมจากบุคคลที่สามที่เปิดเผยต่อสาธารณะมีจำกัด บทความนี้จึงไม่ระบุเปอร์เซ็นต์หรือจำนวนเงินสำหรับอัตราการเกิดของปัญหาข้างต้นและมูลค่าความสูญเสียจากการหยุดทำงาน แนวทางทดแทนคือการแปลงข้อกังวลแต่ละข้อให้เป็นข้อกำหนดการบันทึกที่ตรวจสอบได้หนึ่งข้อ ดูส่วน “แนวทางแก้ไขที่นำไปปฏิบัติได้” และ “รายการตรวจสอบการยอมรับ” ด้านล่าง
แผนลดความเสียหายฉุกเฉิน (ดำเนินการทันที ใช้กับอุปกรณ์ที่ส่งมอบแล้วแต่มีประสิทธิภาพต่ำกว่าที่คาดไว้):
แผนการแก้ไขปัญหาอย่างยั่งยืนในระยะยาว (3–6 เดือน ใช้สำหรับโครงการในระยะวางแผนหรือระยะปรับปรุงแก้ไข):
สถานการณ์การใช้งานทั่วไป (ตัวอย่างประกอบ ไม่ใช่ลูกค้าจริง ไม่มีข้อมูลเชิงปริมาณ):
สถานการณ์ที่ 1 การปรับแต่งหน้าตัดและการขยายหน้าตัดของทางเดินใต้ดินในเหมือง ลักษณะหินที่หน้าดำเนินงานอยู่ในระดับปานกลาง ขนาดหน้าตัดมีข้อจำกัด และกำหนดให้ลดการรบกวนต่อหินโดยรอบจากการระเบิด ผู้จัดซื้อควรกำหนดให้ซัพพลายเออร์จัดหาแผนภาพความเข้ากันได้ระหว่างรูปร่างของหัวกัดกับหน้าตัด เอกสารอธิบายการคำนวณการจับคู่ระบบไฮดรอลิก รายการจัดเรียงฟันตัด และรูปแบบบันทึกการทดสอบเครื่องภายใต้สภาพการทำงานประเภทเดียวกัน ในขั้นตอนการตรวจรับสามารถตรวจสอบบันทึกความเรียบของหน้าตัด บันทึกการวัดปริมาณขุดเกิน และบันทึกระยะความก้าวหน้าต่อกะเดียว
สถานการณ์ที่สอง การขุดต่อเนื่องของอุโมงค์และห้องใต้ดิน งานมีความต่อเนื่องสูง จึงมีข้อกำหนดด้านการควบคุมฝุ่นและการระบายอากาศ ผู้จัดซื้อควรขอให้ผู้ขายจัดหาเอกสารอธิบายจุดเชื่อมต่อระบบจ่ายน้ำและลดฝุ่น คำอธิบายระดับการป้องกันของชิ้นส่วนไฮดรอลิกและไฟฟ้า และรายการเวลาและเครื่องมือที่จำเป็นสำหรับการเปลี่ยนชิ้นส่วนสิ้นเปลือง ในขั้นตอนการตรวจรับสามารถตรวจสอบบันทึกการเพิ่มขึ้นของอุณหภูมิระหว่างการทำงานต่อเนื่อง บันทึกชั่วโมงการเปลี่ยนฟันตัด และคำมั่นเรื่องกำหนดเวลาการส่งมอบอะไหล่สำรอง
กรณีที่ 3 การทำงานร่วมกับการขุดลาดในเหมืองเปิดและหินนุ่ม อุปกรณ์ทำงานเคลื่อนที่ตามเครื่องหลักและสภาพการทำงานเปลี่ยนแปลงได้หลากหลาย ผู้จัดซื้อควรกำหนดให้ซัพพลายเออร์จัดส่งคำอธิบายวิธีการเชื่อมต่อแบบเปลี่ยนเร็ว ตารางขนาดและน้ำหนักสำหรับการขนส่งและการยก และคำอธิบายความใช้ร่วมกันของอะไหล่ ในขั้นตอนการตรวจรับสามารถตรวจสอบบันทึกการทดสอบความสามารถในการใช้แทนกันได้ของอินเทอร์เฟซเปลี่ยนเร็ว ข้อมูลป้ายชื่อของเครื่องจักรทั้งเครื่อง และบันทึกการตรวจสอบก่อนออกจากโรงงาน
| หมวดหมู่พารามิเตอร์ | รายการตรวจสอบเฉพาะเจาะจง | วิธีการตรวจสอบ |
|---|---|---|
| พารามิเตอร์สภาวะการทำงาน | กำลังรับแรงอัดแกนเดียวของหิน, ความสามารถในการขัดถู, ระยะห่างของรอยแตก, ปริมาณน้ำไหลเข้า, ขนาดหน้าตัดและความลาดชัน | เอกสารแนบการเก็บตัวอย่างภาคสนาม รายงานธรณีวิทยา และคำอธิบายสภาวะการทำงาน |
| การจับคู่ไฮดรอลิก | อัตราการไหลและแรงดันพิกัดของเครื่องหลัก ส่วนเผื่อของระบบ อุณหภูมิน้ำมันและความสามารถในการระบายความร้อน | บันทึกการเปรียบเทียบคู่มือเครื่องหลักและการทดลองเดินเครื่องพร้อมวัสดุ |
| ชิ้นส่วนที่ผ่านการกัด | ความกว้างและความลึกในการกัด, รุ่นและจำนวนฟันตัด, ข้อกำหนดของตัวยึดฟัน, อินเทอร์เฟซเปลี่ยนเร็ว | การตรวจสอบรายการการกำหนดค่าจากโรงงาน แบบ และของจริง |
| เอกสารการปฏิบัติตามข้อกำหนด | ใบรับรองระบบการจัดการคุณภาพ ISO 9001, คำประกาศความสอดคล้อง CE, เครื่องหมายความปลอดภัยของผลิตภัณฑ์สำหรับเหมืองแร่ (MA) | การตรวจสอบข้อมูลหน่วยรับรองผ่านช่องทางสาธารณะและการตรวจสอบเอกสาร |
| ข้อกำหนดการให้บริการ | รายการอะไหล่ ระยะเวลาการจัดส่ง ขอบเขตการรับประกัน กำหนดเวลาการตอบสนอง | ระบุไว้ในภาคผนวกของสัญญาและกำหนดความรับผิดจากการผิดสัญญา |
ในกรณีที่ไม่มีสถิติเชิงปริมาณจากบุคคลที่สามที่สามารถอ้างอิงได้ ผู้ซื้อสามารถใช้บันทึกเป็นลายลักษณ์อักษรสามประเภทต่อไปนี้แทนคำมั่นด้านสมรรถนะ เพื่อเป็นหลักฐานเชิงวัตถุวิสัยสำหรับการตรวจรับการส่งมอบเครื่องขุดกัดเหมืองได้:
จุดร่วมของบันทึกทั้งสามประเภทนี้คือสามารถตรวจสอบย้อนกลับได้: แต่ละรายการสามารถเชื่อมโยงกับวันที่เฉพาะ สภาพการทำงานเฉพาะ และผู้รับผิดชอบเฉพาะราย ดังนั้นจึงเปลี่ยนคำถามที่คลุมเครืออย่าง “อุปกรณ์ใช้งานได้ดีหรือไม่” ให้เป็นหลักฐานเป็นลายลักษณ์อักษรที่สามารถเปรียบเทียบกันได้
ไม่ว่าจะมีขนาดการจัดซื้อเล็กหรือใหญ่ ก็สามารถดำเนินการตามลำดับห้าขั้นตอนดังต่อไปนี้ เพื่อหลีกเลี่ยงการเปรียบเทียบราคาโดยตรงในกรณีที่ข้อมูลไม่ครบถ้วน:
หลักการสำคัญ:กำหนดสภาพการทำงานเชิงปริมาณก่อน แล้วจึงพูดถึงการกำหนดค่า; คำนวณต้นทุนรวมก่อน แล้วจึงเปรียบเทียบราคาต่อหน่วย; ดูบันทึกก่อน แล้วจึงเชื่อตัวอย่าง คำอธิบายสมรรถนะใดที่ไม่สามารถสนับสนุนด้วยบันทึกได้ ควรถือเป็นรายการที่ต้องตรวจสอบยืนยัน ไม่ใช่ข้อสรุป การประเมินความเสี่ยงด้านความปลอดภัยของเครื่องจักรสามารถดำเนินการตามแนวทาง ISO 12100 โดยระบุความเสี่ยงในขั้นตอนการปฏิบัติงาน การบำรุงรักษา การยกและการขนย้ายเป็นรายข้อ และกำหนดมาตรการควบคุมที่สอดคล้องกัน
Q1: ในการประเมินคุณสมบัติของผู้ผลิต ควรจัดลำดับความสำคัญของการรับรองอย่างไร?
A: แนะนำให้ดำเนินการตามลำดับ “การเข้าสู่ตลาด ระบบคุณภาพ และข้อกำหนดเฉพาะของผลิตภัณฑ์” โดยเริ่มจากการยืนยันการเข้าสู่ตลาดของประเทศเป้าหมายก่อน ตัวอย่างเช่น การส่งออกไปยังสหภาพยุโรปต้องมีเครื่องหมาย CE และคำประกาศความสอดคล้องตามคำสั่งเครื่องจักร 2006/42/EC ส่วนการปฏิบัติงานใต้ดินในเหมืองถ่านหินภายในประเทศต้องมีเครื่องหมายความปลอดภัยสำหรับผลิตภัณฑ์ที่ใช้ในเหมือง จากนั้นตรวจสอบขอบเขตและอายุการรับรองของการรับรองระบบการจัดการคุณภาพ ISO 9001 ซึ่งหมายเลขใบรับรองสามารถตรวจสอบได้ผ่านช่องทางสาธารณะของหน่วยรับรอง และสุดท้ายตรวจสอบข้อกำหนดเฉพาะของผลิตภัณฑ์ ต้องเน้นย้ำว่าการรับรองเป็นเกณฑ์ขั้นต้นสำหรับการเข้าสู่ตลาด มิใช่หลักฐานยืนยันสมรรถนะ จึงยังจำเป็นต้องพิจารณาร่วมกับบันทึกการทดลองเดินเครื่อง
Q2: จะตรวจสอบกำลังการผลิตที่ซัพพลายเออร์อ้างได้อย่างไร?
A: แยก “กำลังการผลิต” ออกเป็นรายการที่วัดได้ โดยกำหนดอัตราความคืบหน้าการเจาะต่อหน่วยเวลาภายใต้เงื่อนไขลักษณะหินและหน้าตัดที่ตกลงกัน ลักษณะการเพิ่มขึ้นของอุณหภูมิเมื่อใช้งานต่อเนื่องตามระยะเวลา และจำนวนฟันตัดที่ใช้ต่อหนึ่งกะ เรียกร้องให้ผู้จัดจำหน่ายจัดหาบันทึกการทดสอบเดินเครื่องในสภาพการทำงานลักษณะเดียวกัน หรือจัดให้มีการทดสอบเดินเครื่องพร้อมวัสดุจริง ณ สถานที่ของตนเอง และกำหนดในสัญญาถึงแนวทางดำเนินการเมื่อไม่ถึงค่าเป้าหมายที่ใช้ประเมิน ข้อมูลกำลังการผลิตในเอกสารตัวอย่าง หากไม่มีคำอธิบายสภาพการทำงาน ก็ไม่เพียงพอที่จะใช้เป็นเกณฑ์ในการเปรียบเทียบ
Q3: ข้อกำหนดการบริการหลังการขายควรให้ความสำคัญกับเนื้อหาใดเป็นพิเศษ?
A: ควรพิจารณาเป็นหลัก 4 ประการ ได้แก่ ขอบเขตการรับประกันว่าครอบคลุมชิ้นส่วนสำคัญ เช่น ชิ้นส่วนไฮดรอลิกและดรัมกัดหรือไม่ ระยะเวลาตอบสนองตั้งแต่แจ้งซ่อมจนถึงการเสนอแนวทางแก้ไข ระยะเวลาการส่งมอบชิ้นส่วนสิ้นเปลือง (ฟันตัด เบ้าฟัน และซีล) และรูปแบบการให้บริการฝึกอบรมและการสนับสนุนทางเทคนิค การหยุดเครื่องระหว่างปฏิบัติงานใต้ดินมีต้นทุนสูง ระยะเวลาการส่งมอบอะไหล่มักส่งผลต่อประสิทธิภาพการใช้งานจริงมากกว่าระยะเวลารับประกัน
Q4: ในการเลือกประเภทสินค้า จำเป็นต้องให้ข้อมูลพารามิเตอร์ใดแก่ผู้จัดจำหน่ายบ้าง?
A:อย่างน้อยต้องประกอบด้วยกำลังรับแรงอัดแกนเดียวและคำอธิบายความสามารถในการขัดสีของหิน ลักษณะรอยแตกและชั้นแทรก ปริมาณน้ำไหลเข้า ขนาดหน้าตัดและความลาดชัน รุ่นเครื่องหลักและอัตราการไหลกับแรงดันพิกัดของระบบไฮดรอลิก แรงดันและความถี่ของไฟฟ้าที่จ่าย เงื่อนไขการขนส่งและการยกติดตั้งหน้างาน การจัดกะและปริมาณผลผลิตต่อปีที่คาดหวัง ยิ่งพารามิเตอร์เจาะจงมากเท่าใด การกำหนดค่าก็ยิ่งใกล้เคียงสภาพจริงมากขึ้น และราคาเสนอจากผู้จัดจำหน่ายต่าง ๆ ก็ยิ่งเปรียบเทียบกันได้มากขึ้นเท่านั้น
Q5: เครื่องกัดขุดเปรียบเทียบกับวิธีการระเบิดและเครื่องขุดเจาะแบบแขนยื่นอย่างไร
A:ขอบเขตการใช้งานของทั้งสามวิธีขึ้นอยู่กับความแข็งของหิน ขนาดหน้าตัด ข้อจำกัดด้านการรบกวนมวลหินโดยรอบ และเงื่อนไขการเข้าพื้นที่ เครื่องกัดขุดแบบไฮดรอลิกเหมาะกับงานที่ต้องการควบคุมการขุดเกินและการทำงานต่อเนื่อง ส่วนวิธีระเบิดมีข้อได้เปรียบชัดเจนด้านประสิทธิภาพและต้นทุนในหินแข็งและสมบูรณ์ แต่มีข้อจำกัดด้านการรบกวนและการอนุมัติมากกว่า เครื่องขุดเจาะแบบแขนยื่นเหมาะกับอุโมงค์ที่มีหน้าตัดค่อนข้างสม่ำเสมอ ในการพิจารณาควรใช้พารามิเตอร์สภาพงานเทียบกับช่วงที่เหมาะสมของแต่ละวิธี ไม่ใช่เปรียบเทียบแบบกว้างๆ ว่าประเภทใดดีกว่า
บริษัท ซานตง หมิงซุ่น แมชชีนเนอรี แมนูแฟคเจอริง จำกัด ตั้งอยู่ที่เมืองฉวี่ฟู่ มณฑลซานตง ซึ่งเป็นแหล่งกำเนิดวัฒนธรรมขงจื๊อและเป็นบ้านเกิดของขงจื๊อ บริษัทเป็นผู้ผลิตจริงที่รวมการวิจัยและพัฒนา การผลิต และการจำหน่ายไว้ในหนึ่งเดียว มีพื้นที่กว่า 21,000 ตารางเมตร และมีโรงงานกับคลังสินค้าขนาด 18,000 ตารางเมตร
ผลิตภัณฑ์หลักของบริษัทแบ่งออกเป็นสองประเภทใหญ่ ๆ อุปกรณ์ขนถ่ายแร่ประกอบด้วยเครื่องขูดตะกรันแบบสกิดสตีร์ เครื่องขูดตะกรันแบบตีนตะขาบสำหรับทางลาดชัน เครื่องกัดขุดเหมือง รถตักแบบสกิดสตีร์ขนาดเล็กสำหรับใต้ดิน เครื่องตักหิน และกว้านขูดไฟฟ้า ส่วนอุปกรณ์ขนส่งประกอบด้วยรถจักรไฟฟ้าแบบสายเหนือศีรษะขนาด 1.5T–20T รถไฟฟ้าแบตเตอรี่ขนาด 2T–12T รถขนส่งแบบตีนตะขาบ (สี่ไม่เหมือน) และรถสามล้อไฟฟ้าพลังงานใหม่แบบลิเธียม
บริษัทฯ ถือว่าการสร้างนวัตกรรมด้านเทคโนโลยีและคุณภาพเป็นรากฐานสำคัญในการดำเนินธุรกิจ โดยนำผลงานทางเทคโนโลยีของอุตสาหกรรมมาปรับใช้อย่างกว้างขวาง พัฒนาผลิตภัณฑ์ที่ตอบสนองความต้องการของตลาดอย่างต่อเนื่อง รวมทั้งเพิ่มการลงทุนในโครงสร้างพื้นฐานและอุปกรณ์ ให้ความสำคัญกับการสำรองบุคลากร การพัฒนาและการฝึกอบรมบุคลากร เพื่อเสริมความสามารถในการรองรับและสนับสนุน บริษัทฯ ยึดถือความน่าเชื่อถือ คุณภาพ ความเสมอภาคและผลประโยชน์ร่วมกัน และการรักษาคำมั่นสัญญาเป็นปรัชญาการดำเนินธุรกิจ พร้อมทั้งมุ่งแสวงหาการปรับปรุงและความก้าวหน้าอย่างต่อเนื่องในอุตสาหกรรม สำหรับผู้จัดซื้อ ข้อมูลสาธารณะข้างต้นสามารถใช้เป็นจุดเริ่มต้นในการคัดกรองซัพพลายเออร์ในเบื้องต้น ส่วนการกำหนดค่าเฉพาะและตัวชี้วัดการตรวจรับยังต้องยืนยันเป็นรายข้อตามสภาพการใช้งานจริง